
Dəqiq qranit komponentləri üyüdüldükdən sonra yüksək dəqiqliyə sadəcə birbaşa yığma ilə nail olmaq mümkün deyil. Bir çox layihələrdə tam maşın yığma mərhələsində baş verən standart sürüşmə və düzlük zədələnməsi çox vaxt daşın özünün qeyri-kafi keyfiyyətindən deyil, yığma zamanı düzgün olmayan əməliyyatlardan qaynaqlanır. Polad və çuqundan fərqli olaraq, qranit yüksək kövrəkliyə və konsentratlaşdırılmış yerli yüklərə qarşı həssaslığa malikdir. Onun istinad işçi səthi nanotənzimləmə dəqiqliyinə çatır; hər hansı uyğunsuz sıxma, qeyri-bərabər qüvvə və ya diqqətsiz təmizləmə dəqiqliyin geri dönməz itkisinə səbəb ola bilər.
Yığımdan əvvəlki hazırlıq bir çox mühəndis tərəfindən asanlıqla nəzərdən qaçırılan ilk addımdır. Yığım işləri qablaşdırmadan dərhal sonra başlamamalıdır. Daşın temperaturu ətraf mühitin temperaturu ilə tam uyğunlaşması üçün qranit komponenti yığma emalatxanasının içərisində olmalıdır. Daş və ətraf mühit arasında temperatur fərqi varsa, yığımdan sonra yavaş istilik genişlənməsi və daralması bütün maşının içərisində gizli gərginlik yaradacaq. Hərtərəfli təmizləmə də tələb olunur. İstinad səthlərini adi pambıq iplik və ya sərt qırıntılarla silməyin. Uyğun səthlərdəki zibil və metal toz hissəciklərinin qalıqları bərkidildikdən sonra yer səthinə basılacaq, daimi cızıqlar buraxacaq və istinad müstəvisinə zərər verəcək. ZHHIMG, bu cür erkən risklərin qarşısını almaq üçün çatdırılan məhsullarla birlikdə xüsusi təmizlik materialları və əməliyyat qaydaları təqdim edir.
Mövqeləndirmə və sıxma həlləri qranit yığılması üçün əsas nəzarət nöqtələridir. Sərt armaturlar heç vaxt daş yan kənarlarını və ya istinad işçi səthlərini birbaşa sıxmaq üçün istifadə edilməməlidir. Qranit əla sıxılma müqavimətinə, lakin zəif kəsmə və zərbə müqavimətinə malikdir. Ağır tək nöqtəli sıxma, zamanla tədricən genişlənən və etalon deformasiyaya səbəb olan görünməz mikro çatları asanlıqla tetikler. Yetkin sənaye təcrübələri, yükləri paylamaq üçün bərabər paylanmış çox nöqtəli dayaq konstruksiyaları ilə yumşaq təmaslı dayaqları qəbul edir və əlavə montaj gərginliyi yaratmadan qraniti sərbəst və rahat vəziyyətdə saxlayır. Bütün dayaq nöqtələrinin mövqeyi hissələrin həddindən artıq sallanmasının qarşısını almaq və öz-özünə çəkilmə nəticəsində yaranan əyilmə deformasiyasının qarşısını almaq üçün əvvəlcədən hesablanmalıdır.
Bərkitmə də tədricən aparılan prosedur tələb edir. Qranit komponentləri metal əsaslar, istiqamətləndirici relslər və hava daşıyıcı qurğularla birləşdirildikdə, boltlar birdəfəlik tam fırlanma momentinə qədər bərkidilə bilməz. Düzlük dəyişikliklərini davamlı olaraq izləyərkən fırlanma momentini tədricən tətbiq edərək diaqonal addım-addım bərkidilməlidir. Metallar və qranit istilik genişlənmə xüsusiyyətlərinə görə fərqlənir. Qranitə davamlı əlavə gərginlik yaradan temperatur dəyişikliyi zamanı iki material arasında qarşılıqlı dartılmanın qarşısını almaq üçün kompensasiya strukturları dizayn mərhələsində saxlanılmalıdır. Montaj zamanı montaj dəliklərini hizalamaq üçün qranit istinad hissələrini məcburi şəkildə itələmək və ya sıxmaq qadağandır, çünki bu cür kobud hizalama qalıq gərginliyi daşın içərisində kilidləyir.
Yığma zamanı ətraf mühitin qorunması vacibdir. Sabit temperaturlu metrologiya otağının xaricində belə, üyüdülmüş zibil və metal qırıntılarının istinad səthlərinə düşməməsi üçün yığma zonası tozsuz saxlanılmalıdır. Daşınma və qaldırma zamanı əvvəlcədən hazırlanmış qaldırma nöqtələri ilə elastik asqılar istifadə edilməlidir; polad məftil halatlar qırıntıların və kənarların zədələnməsinin qarşısını almaq üçün daş səthlərə birbaşa toxuna bilməz. Hava daşıyıcı modulların və optik komponentlərin yığılmasını tələb edən qranit platformalar üçün işçilər istinad işçi səthlərinə birbaşa ayaq basmaqdan çəkinməlidirlər. İş şəraitində giriş məcburidirsə, bədən çəkisini paylamaq və yerli həddindən artıq yüklənmənin qarşısını almaq üçün xüsusi qoruyucu döşəklər qoyulmalıdır. 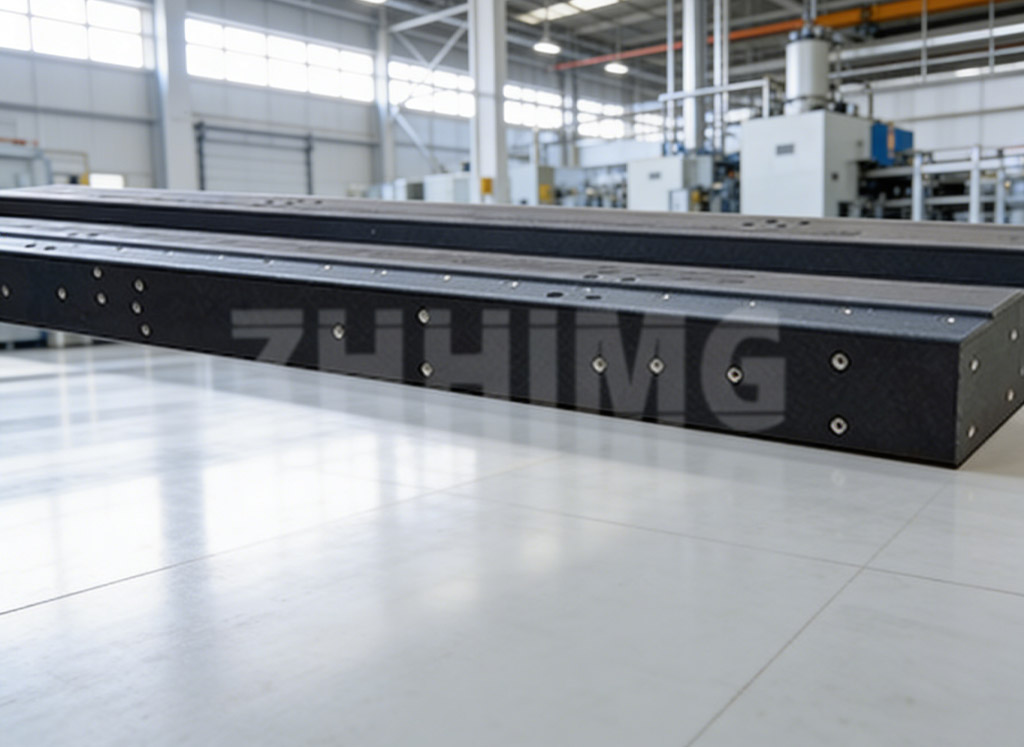
Yığıncağın tamamlanması dərhal istismara verilməsi demək deyil. İstirahət və yenidən yoxlama mərhələsi ayrılmalıdır. Bütün konnektorlar tam bərkidildikdən sonra, montaj zamanı yaranan müvəqqəti gərginliyi aradan qaldırmaq üçün bir müddət istirahət edir, ardınca yüksək dəqiqlikli cihazlardan istifadə edərək düzlük və düzlük yenidən ölçülür. Dəqiqlik sürüşməsi aşkar edilərsə, boltları zorla sıxmaqla düzəldilə bilməz. Dəstək və montaj şəraitini yoxlamaq və montaj sxemini yenidən tənzimləmək üçün sökülmə tələb olunur. Bir çox müştəri avadanlıqları işə salmağa tələsir və istirahət və yenidən sınaqdan keçirmir. Etalon deformasiyası yalnız maşının tam istismara verilməsi zamanı aşkar edilir və bu da son dərəcə yüksək yenidən işləmə xərclərinə səbəb olur.
Bir sözlə, dəqiq qranit komponentlərinin yığılmasının əsas prinsipi xarici qüvvə müdaxiləsini minimuma endirmək və əlavə gərginliyin qarşısını almaqdır. Qranit yalnız əsassız xarici qüvvələrdən və sərt səth zədələrindən azad olduqda üstün ölçülü sabitlik təmin edir. Sabit temperaturda dayanıqlılıq və çevik dəstəkdən tutmuş mərhələli bərkitməyə və tamamlandıqdan sonra təkrar yoxlamaya qədər hər bir montaj detalı daşın özünəməxsus yüksək dəqiqlik etalonunu qoruyur. Çoxsaylı layihələrdən zəngin təcrübəyə əsaslanan ZHHIMG, məhsul çatdırılmazdan əvvəl müştərilərin avadanlıq təsvirlərinə uyğun olaraq montaj tövsiyələri verir və müştərilərə montaj zamanı dəqiqliyi qorumağa və tam maşınların sabit uzunmüddətli işləməsini təmin etməyə kömək edir.
Yazı vaxtı: 14 sentyabr 2026